

Introduktion til bremsepudepulverbelægning og driftsprocedurer
I. Introduktion til bremsepudepulverbelægning
1. formål
- Anti-korrosion og rustforebyggelse: Isoler fugt og ilt for at forlænge levetiden.
- Højtemperaturresistens: Modstå varme genereret af friktion under bremsning (belægning kræver typisk større end eller lig med 200 graders tolerance).
- Forbedret vedhæftning: Optimer overfladeruhed for at sikre stærk binding mellem friktionsmaterialer og metalbagplader.
- Æstetisk forbedring: Sørg for ensartet belægning for at imødekomme branding eller farvekrav.
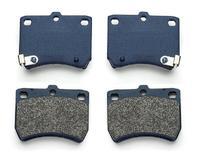
2. relevant materiale
-Pulverbelægninger: Almindeligvis epoxy-polyester hybridsystemer eller formuleringer med høj-temperaturresistente fyldstoffer (f.eks. Keramik, grafit).
- Substrat: Bremsepude -metal -bagplader (støbejern, aluminiumslegering osv.).
Ii. Procesprincipper og arbejdsgang
Procesprincip
Brug koronaudladning til adsorb -pulverbelægninger på arbejdsemneoverflader. Bagning af høj temperatur smelter, niveauer og kurerer pulveret for at danne en holdbar belægning.

Workflow
1. forbehandling
- Affedtning og derusting: Fjern olie, rust og urenheder via ultralydsrengøring eller sandblæsning.
- Fosfateringsbehandling: Form en grå fosfateringsfilm på overfladen for at forbedre rustresistens og belægningsadhæsion.
2. elektrostatisk sprøjtning
- Opsætning af udstyr: Konfigurer elektrostatiske generatorer, pulverforsyningssystemer, spraypistoler og genvindingsenheder for at opretholde pulverophæng.
- Sprøjtningsoperation: Brug et højspændingselektrostatisk felt til jævnt adsorb-pulver på emnet overflade. Specialiserede højtydende elektrostatiske sprøjter er påkrævet for komplekse områder.
3. Højtemperaturhærdning
Overfør coatede arbejdsemner til en hærdningsovn, varme til 185-230 grad, og vedligehold i 15-30 minutter for at smelte, niveauer og helbrede pulveret.
4. efterbehandling
- Overfladebehandling: Udfør spaltning, afskærmning eller boring på belægningen for at forbedre mekanisk styrke.
-Anti-rustbehandling: Påfør sandblæsning eller tørring på ikke-kontaktoverflader for at forhindre korrosion.
- Dekorativ behandling: Opnå specialeffekter (f.eks. Trækorn, revnemønstre) via glansbelægning eller overførselsudskrivning.
Driftsprocedurer
1. Bær personlig beskyttelsesudstyr (PPE).
2. Tænd for hovedafbryderen. Aktivér opvarmning og forvarm ovnen i 3 0 minutter. Under forvarmning skal du justere fluidisering af luft til 0,5 kg/cm² for at forfluidere pulver i tragten. Rengør genvindingsventilatorfilteret, filterkammeret og støvposer (aktiver omvendt blæser i mindst en cyklus; rengør dagligt før operation). Start støvopsamlingssystemet.
3. Juster fluidisering af luft til 0. 25 kg/cm² og observer, om pulver flyder ensartet opad. Under drift skal du indstille fluidisering af luft til 0. 1 kg/cm² (pulver skal rulles synligt i tragten). Aktivér venstre/højre spraypistoler, indstil elektrostatisk spænding til 1-3 kV, juster forstøvningstrykket til ~ {{7}. 5 kg/cm² og pulverforsyningstryk til 1-2 kg/cm². Sprøjtningstestprøver og måle belægningstykkelse for at opfylde specifikationerne. Sørg for, at alle temperaturmålere når de nødvendige værdier.
4. Start transportøren, og juster hastigheden (sørg for ensartet belægningstykkelse). Brug en luftpistol til at fjerne overfladeforurenende stoffer og støv fra produkter. Rent restpulver fra transportøren med en børste og placer produkter ved ovnens indløb.
5. Aktivér afkølings- og transportsystemer. Procesprodukter gennem opvarmning, hærdning og afkølingstrin. Sørg for, at der ikke forbliver nogen produkter på transportøren, når de stoppes.
Gennem ovennævnte procedurer opnår bremsepudepulverbelægning effektiv overfladebehandling, imødekommende krav om slidstyrke, korrosionsbeskyttelse og æstetik.


